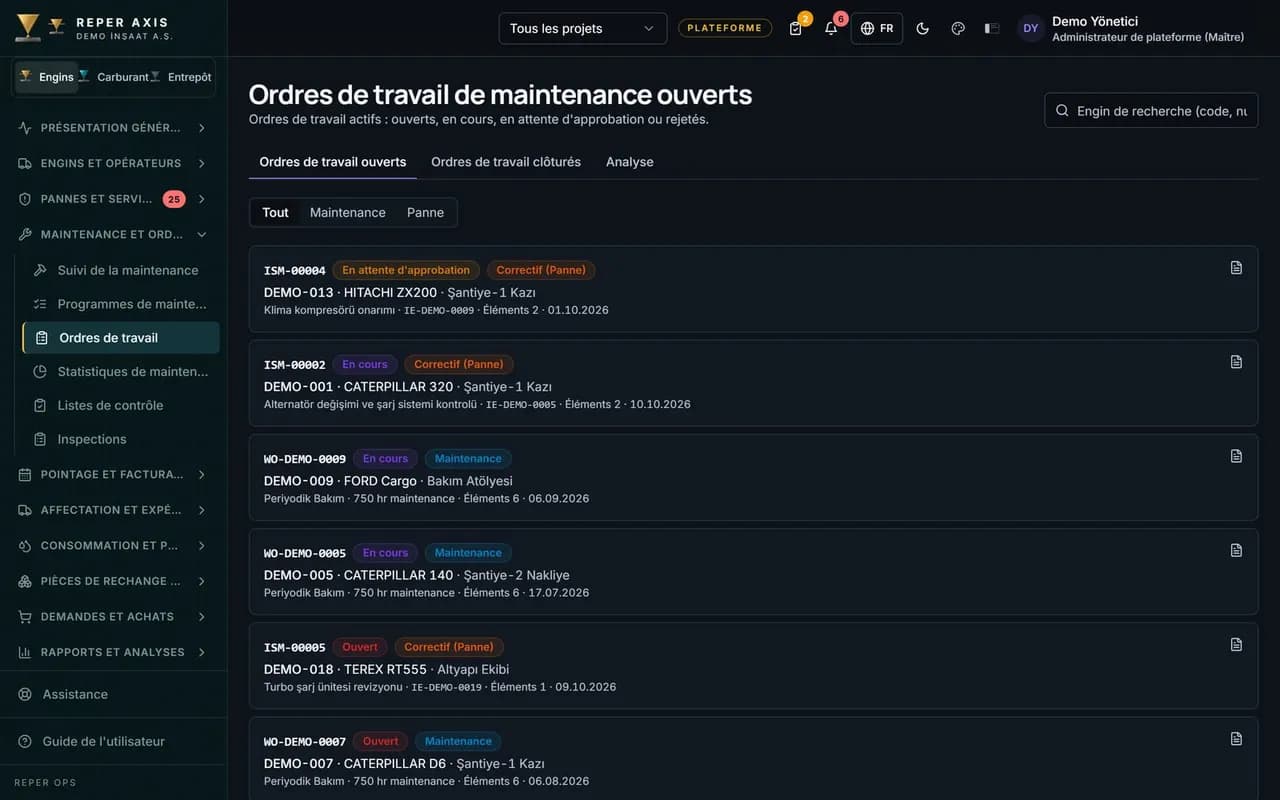
Logiciel de gestion des ordres de travail : interventions préventives et correctives regroupées dans une seule liste
L'atelier retrouve sa liste du matin prête
Les interventions préventives générées par les programmes de maintenance et les interventions correctives déclenchées par des pannes figurent dans la même liste et suivent le même processus : planification, lancement, achèvement, approbation. Chaque ordre de travail comporte sa propre liste de pièces, de main-d'œuvre et de tâches. À la clôture, le coût est automatiquement enregistré pour l'engin concerné, sans saisie de données supplémentaire.
Réservation et consommation de pièces
Lorsqu’un ordre de travail est créé, les pièces nécessaires sont réservées dans l’entrepôt, et une fois l’intervention terminée, elles sont déduites du stock. Le technicien n’est jamais en attente de pièces.
Pièces de rechangeHeures de travail et tarifs
Les heures saisies sont valorisées au taux horaire du projet. Pièces, prestations externes et autres postes figurent sur la même fiche.
Gestion des coûtsListe des tâches
Les éléments de la liste de contrôle sont associés à l'ordre de travail sous forme de tâches. Le technicien coche chaque étape au fur et à mesure qu'elle est effectuée.
Terminer et faire valider
La tâche est clôturée en une seule étape et une chaîne d’approbation facultative se déclenche. Un ordre de travail en attente d’approbation est envoyé à l’utilisateur responsable sous forme de notification.
Traçabilité jusqu’à la source
Chaque ordre de travail mentionne la panne ou le programme de maintenance dont il est issu. L'historique des statuts indique qui a effectué quelle action et à quel moment.
Gestion des pannesFonctionnement
- 1
L'ordre de travail est créé
Un programme de maintenance se déclenche, ou une panne est transformée en ordre de travail.
- 2
Planification et affectation
La date est fixée, les pièces sont réservées et l'intervention arrive à l'atelier.
- 3
Cette tâche est réalisée
Les tâches sont cochées, les heures de travail et les pièces utilisées sont saisies.
- 4
Clôture
L'étape d'approbation est validée et les coûts ainsi que les temps d'arrêt sont mis à jour automatiquement.
Comment les interventions sont-elles créées dans un logiciel de gestion des ordres de travail ?
Les ordres de travail proviennent de deux sources. Un ordre de travail préventif est créé automatiquement lorsque le seuil du compteur horaire ou du calendrier défini dans le programme de maintenance est atteint, ou bien il est ouvert à l’aide du bouton « Créer un ordre de travail » sur le tableau de bord de maintenance ; il s’affiche alors prérempli avec la liste des tâches et des matériaux issue du programme. Un ordre de travail correctif est ouvert à l’aide du bouton « Créer un ordre de travail » sur la page de détail de la panne ; il reste lié à la panne et n’impose pas de relevé de compteur. Pour en ouvrir un manuellement, sélectionnez « Nouveau » dans la liste des ordres de travail, définissez l’engin et la tâche, puis ajoutez les lignes de matériel.
Dans la liste, la colonne « Type » indique si l'ordre de travail est préventif ou correctif, et la mention « Déclencheur » précise s'il a été déclenché par le compteur horaire ou par le calendrier. Sur les enregistrements liés à une panne, la référence de la panne apparaît sur la ligne.
Exécution en atelier : tâches, pièces, heures
Le technicien ouvre la fiche à partir de la liste « Ordres de travail ouverts ». Sur la fiche « Tâches », les éléments de la liste de contrôle liés au programme de maintenance sont répertoriés ; chaque élément est coché une fois terminé, les valeurs ou les photos sont saisies si nécessaire, et le pourcentage d’avancement est mis à jour automatiquement. Si le modèle est obligatoire, l’étape « Terminer » ne peut être atteinte tant que les tâches ne sont pas achevées.
Sur la fiche « Pièces », la fonction « Ajouter une pièce » permet de sélectionner la pièce, l’entrepôt et la quantité ; le stock est alors réservé et un avertissement s’affiche en cas de rupture de stock, avec la possibilité de créer une demande d’achat directement à partir de cette page. Les heures de main-d’œuvre sont saisies sur la fiche « Coûts » ; le taux horaire est renseigné automatiquement à partir des définitions en fonction du projet et de la date. Les montants relatifs aux services externes et autres sont inscrits sur cette même fiche.
Clôture et approbation
Une fois chaque tâche terminée, cliquez sur le bouton « Terminer » et saisissez le relevé de compteur final ainsi que le nom de la personne ayant effectué la tâche. Si le mode d’approbation est facultatif ou désactivé, la finalisation et l’approbation s’effectuent en une seule étape ; en mode obligatoire, l’enregistrement est transféré vers la page « Approbations », où un utilisateur autorisé sélectionne « Approuver » ou « Refuser » ; un enregistrement refusé est renvoyé à son propriétaire avec le motif du refus, et personne ne peut approuver son propre enregistrement. Au moment de l’achèvement, les pièces réservées donnent lieu à un mouvement de stock sortant, le prix unitaire est calculé à partir du coût moyen pondéré, l’ordre de travail est déplacé vers la liste « Clôturés » et est consigné dans l’historique de l’engin. Un ordre de travail lancé génère un arrêt pour maintenance, et cette période est prise en compte dans le calcul de la disponibilité.
Ce que voit le responsable
La page « Statistiques » affiche le nombre mensuel d’ordres de travail ouverts et clôturés, les délais moyens d’exécution ainsi qu’un tableau répertoriant les engins ayant généré le plus grand nombre d’ordres de travail. Les ordres de travail en attente d’approbation, à venir ou en retard sont envoyés à l’utilisateur responsable sous forme de notifications. Un utilisateur autorisé peut apporter des modifications limitées à un ordre de travail clôturé, et chaque modification est consignée dans le journal d’audit. Cette structure convient aussi bien aux ateliers centraux desservant plusieurs chantiers qu’aux parcs disposant d’équipes de maintenance mobiles sur le terrain.
FAQ
Les ordres de travail préventifs sont-ils créés manuellement ?
Non, l'ordre de travail est créé automatiquement dès que le compteur horaire ou le seuil calendaire défini dans le programme de maintenance est atteint. L'atelier trouve la liste du matin déjà prête.
Le stock est-il automatiquement déduit lors de la clôture d'un ordre de travail ?
Oui : à la clôture, les pièces réservées sont consommées et le stock est mis à jour. Le coût repose sur la moyenne pondérée.